-
 Email: web@guanghuancable.com
-
 Tel: +86-13606153863

 English
Perkara utama kawalan kualiti dalam proses terkandas pembuatan wayar dan kabel
Sebagai komponen teras proses pembuatan wayar dan kabel, proses terkandas mempunyai kesan yang menentukan ke atas kecekapan konduktif, kapasiti galas beban mekanikal dan hayat perkhidmatan komprehensif kabel. Walaupun proses pengendalian proses ini kelihatan seperti rutin, jika terdapat sedikit kesilapan dalam kawalan terperinci, ia boleh membawa kepada risiko kualiti tersembunyi dengan mudah. Artikel ini menyusun secara sistematik titik kawalan kualiti utama dalam keseluruhan proses operasi terkandas, meliputi spesifikasi pelaksanaan proses dan mekanisme kawalan di tapak, membantu kakitangan pengeluaran dengan tepat mengelakkan salah faham operasi dan terus menggalakkan peningkatan kualiti produk kabel.
- Pemeriksaan diameter wayar tunggal sebelum pergi ke dalam talian: Periksa dengan ketat diameter wayar tunggal untuk memastikan sisihan diameter wayar tunggal mestilah dalam julat yang ditentukan oleh proses, dan menghapuskan turun naik rintangan atau berpusing longgar yang disebabkan oleh diameter wayar yang tidak sekata;
2. Pemeriksaan kualiti penampilan wayar tunggal: Pemeriksaan komprehensif status penampilan wayar tunggal, memerlukan permukaan licin, tiada kesan minyak, tiada kerosakan mekanikal yang serius, tiada pengoksidaan serius wayar tembaga, memastikan wayar tunggal tidak mempunyai kecacatan yang berbahaya, dan mengelakkan wayar pecah atau kemerosotan prestasi selepas berpusing;
3. Penyesuaian dan pemasangan acuan dan roda tekanan: Pilih dan pasang roda tekanan, acuan kayu, dan acuan keluli mengikut keperluan proses untuk memastikan apertur acuan, spesifikasi roda tekanan dan spesifikasi helai sepadan sepenuhnya, untuk mengelakkan terkandas longgar atau calar wayar tunggal akibat pemasangan yang tidak betul;
4. Pengesahan pematuhan parameter terkandas: Semak bilangan wayar tunggal terkandas, susunan, padang terdampar dan arah terdampar untuk memastikan semua parameter memenuhi keperluan standard proses dengan ketat;
5. Kawalan ketegangan yang tepat: Pratetap dengan tepat dan laraskan ketegangan pembayaran dan pengambilan untuk memastikan bahawa ketegangan setiap baris tunggal adalah seragam dan konsisten, menghalang garisan tunggal daripada menipis akibat ketegangan yang berlebihan, atau daripada melengkung dan dipintal longgar oleh satu baris kerana ketegangan yang terlalu kecil;
6. Kawal kualiti penampilan teras wayar: Periksa dengan ketat kualiti penampilan teras wayar, memerlukannya ketat dan bulat, tanpa burr atau tepi tajam yang boleh merosakkan lapisan penebat, dan tiada bonjolan atau wayar tunggal patah untuk mengelakkan kecacatan seperti kerosakan dan membonjol dalam proses penebat berikutnya;
7. Kawalan standard sambungan wayar tunggal: Kawal ketat pengendalian sambungan wayar tunggal dan memerlukan kimpalan; jarak antara dua sambungan hendaklah tidak kurang daripada 300 mm. Dilarang sama sekali untuk memutar lebih daripada dua wayar tunggal bersama-sama untuk mengelakkan pecah atau rintangan yang berlebihan akibat sendi yang lemah;
8. Kawalan kualiti kabel yang tepat: Periksa kualiti kabel dengan ketat, memerlukan ia rata, tanpa bersilang atau menyusun, dan padang kabel harus disesuaikan dengan saiz wayar terkandas dan kelajuan pengambilan untuk mengelakkan teras wayar daripada tersemperit dan cacat atau tersekat dalam proses berikutnya akibat kekeliruan dalam susunan kabel.
9. Pemantauan status operasi peralatan: Semasa operasi peralatan, pengendali dilarang sama sekali meninggalkan jawatan mereka tanpa kebenaran. Ia adalah perlu untuk terus memeriksa status operasi peralatan, memberi perhatian kepada perubahan dalam diameter luar wayar yang terkandas, dan segera mengesan getaran dan bunyi yang tidak normal pada peralatan untuk mengelakkan kemalangan kualiti yang disebabkan oleh kegagalan peralatan;
10. Rakaman maklumat edaran yang tepat: Selepas setiap gulungan teras wayar dikeluarkan daripada mesin, kad aliran dan pelbagai laporan diisi dengan cara yang standard, dan spesifikasi produk, parameter pengeluaran dan hasil pemeriksaan direkodkan secara terperinci untuk memastikan maklumat edaran produk separuh siap dapat dikesan dan menyediakan asas yang tepat untuk proses seterusnya.
Walaupun proses terkandas hanya sebahagian daripada pengeluaran kabel, ia berkaitan dengan prestasi keseluruhan, keselamatan dan kebolehpercayaan produk siap. Hanya dengan mengawal ketat parameter proses, menyeragamkan butiran operasi, dan mengukuhkan pemeriksaan proses boleh mengurangkan kecacatan daripada sumber dan kestabilan produk dipertingkatkan. Hanya dengan membuat setiap proses tepat dan teliti boleh kita benar-benar membina asas berkualiti kukuh untuk wayar dan kabel dan memastikan keselamatan penggunaan elektrik dan kualiti produk.
-
Kabel Kuasa untuk Transit Kereta Api Bawah Tanah dan Rel Bandar (Voltan Dinilai 35kV)
-
Kawat dan Kabel Bertebat Poliolefin (XLPO) Berkaitan Silang (Voltan Ternilai 450/750V dan ke bawah)
-
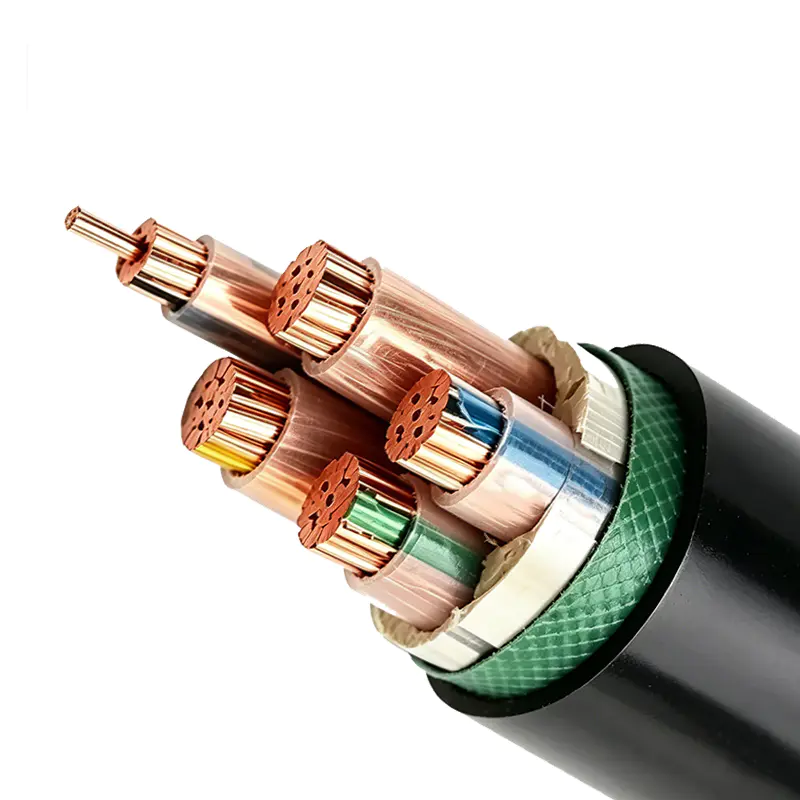
Kabel Tahan Anai-anai dan Tikus
-
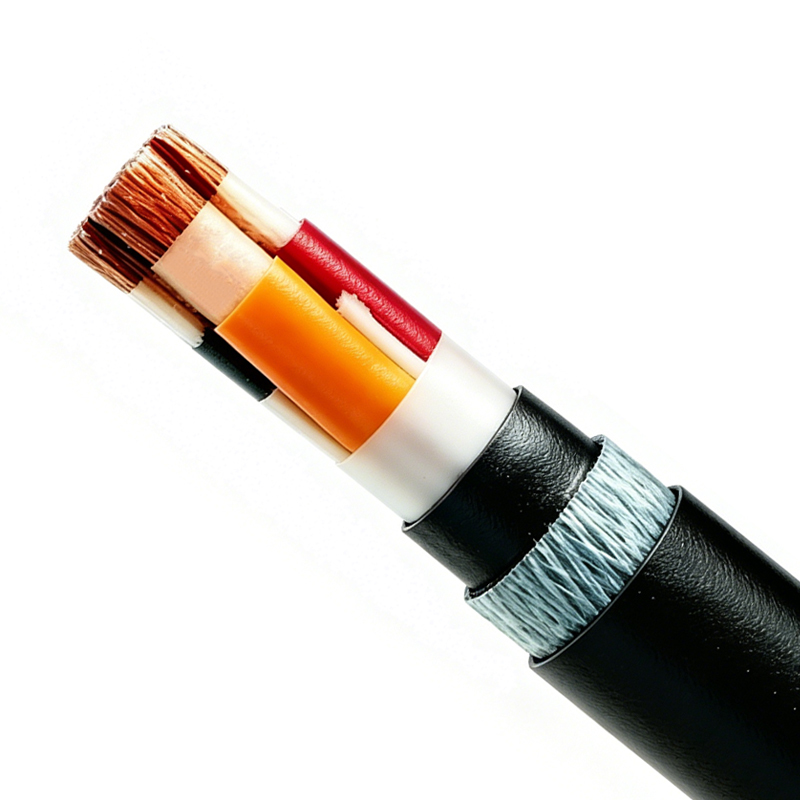
Siri Kabel Kalis Api dan Tahan Api
-
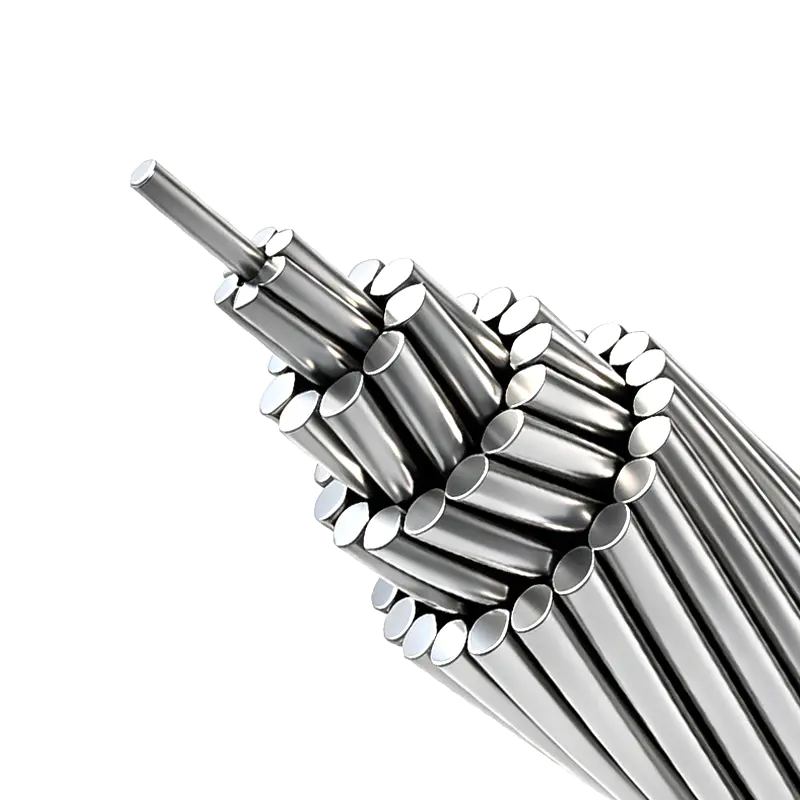
AAC, AAAC & ACSR - Konduktor Terkandas Aluminium dan Aloi Aluminium
Hak Cipta © Wuxi Guanghuan Cable Co., Ltd. Hak Cipta Terpelihara. Power Cables Manufacturer Electrical Wire And Cable Factory